Del hueso en bruto al brillo final:
cómo se talla el hueso y el asta
Lopesu reúne apuntes de taller sobre una técnica que casi siempre se aprende a base de piezas estropeadas: el trabajo manual del hueso, del asta y de la queratina prensada. Aquí se explica lo que ocurre antes de la primera pasada de gubia, lo que hace cada herramienta y por qué el orden de las operaciones no es negociable.
El material que sale de una cocina o de una feria de artesanía no está listo para nada. Grasa, humedad, médula y tensiones internas condicionan el resultado mucho más que la habilidad de la mano.
Lo que se trata aquí
- Preparación y desengrasado
- Hueso, asta y plástico de cuerno
- Aserrado y trazado
- Desbaste y volumen
- Limas, buriles y micromotor
- Calado y relieve
- Grabado y relleno de línea
- Lijado, pulido y cuidado
- Polvo y protección respiratoria
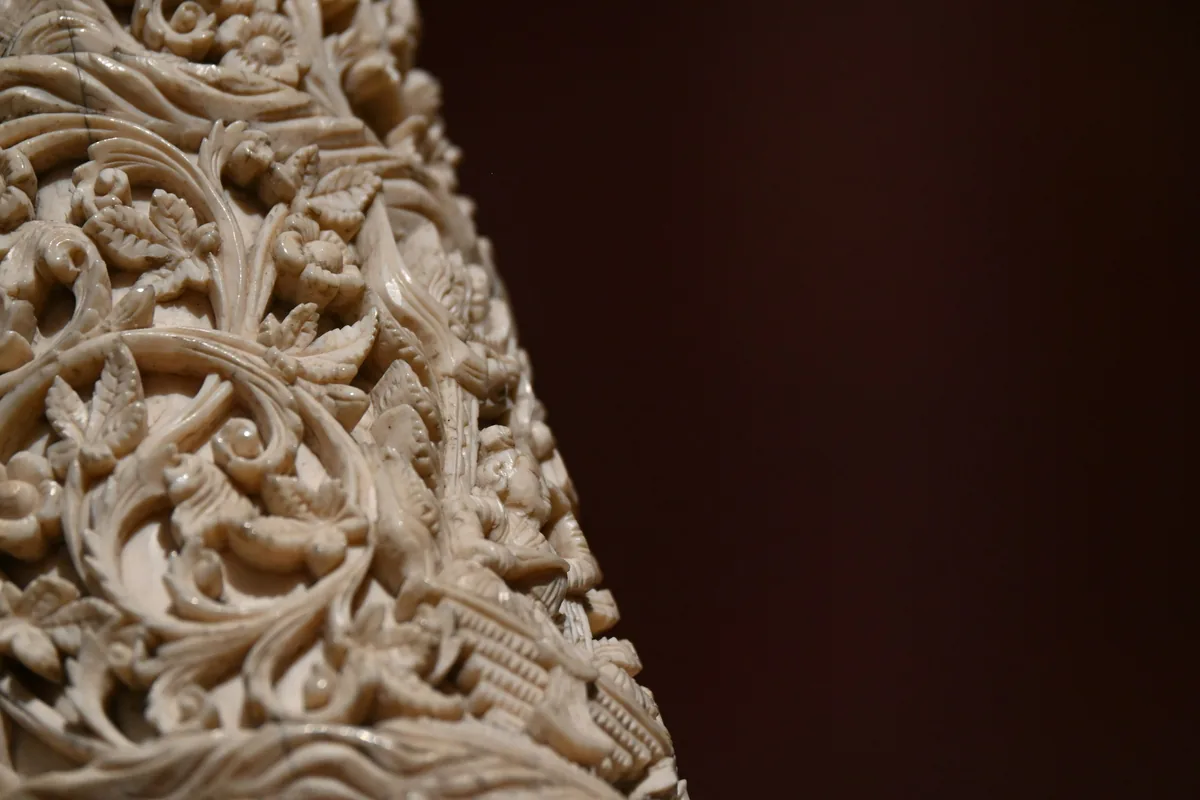
Hueso, asta y plástico de cuerno no se trabajan igual
Los tres materiales se confunden en las descripciones de mercadillo y se comportan de forma completamente distinta bajo la herramienta. El hueso es tejido mineralizado: duro, quebradizo en los bordes finos, con una superficie compacta y un interior esponjoso que hay que descartar. Corta limpio, admite detalle muy fino y se rompe sin avisar si se fuerza una sección delgada de través.
El asta —de ciervo, de gamo, de corzo— tiene una corteza dura y un núcleo poroso de aspecto casi corchoso. Esa corteza es la parte útil para tallar; el núcleo aparece en cuanto se rebaja demasiado y no hay forma de disimularlo. El asta es más elástica que el hueso, tolera mejor los golpes secos y huele muy fuerte al calentarse.
El llamado plástico de cuerno no es un plástico industrial: es queratina de cuerno de bóvido, ablandada con calor y prensada en planchas. Se corta con más suavidad, se puede laminar y termoformar, y funde o se deforma si la fricción sube de temperatura. Bajo el micromotor perdona menos que el hueso: una fresa demasiado rápida deja una quemadura marrón imposible de lijar sin perder cota.
- Hueso: máximo detalle, riesgo de fractura en secciones finas, tono blanco que amarillea con el tiempo.
- Asta: corteza útil y núcleo esponjoso; buena para mangos, piezas macizas y superficies con textura natural.
- Queratina prensada: corte suave, sensible al calor, apta para láminas, incrustaciones y piezas laminadas.
Limpieza y desengrasado antes de cualquier corte
Un hueso mal desengrasado sigue soltando grasa meses después de terminada la pieza. Aparecen manchas amarillentas que suben desde dentro, el pulido pierde brillo y cualquier tinte o relleno de línea se agarra de forma irregular. El desengrasado no es un paso opcional de acabado: condiciona todo lo que viene después.
El proceso habitual empieza por retirar restos de carne y tejido conjuntivo, seguir con un remojo prolongado en agua tibia con detergente neutro y terminar con varios cambios de agua limpia. La médula se extrae del canal y las zonas esponjosas se eliminan con sierra, porque no aportan nada y retienen grasa. La paciencia aquí se mide en días, no en horas: el agua caliente acelera el proceso pero la ebullición prolongada vuelve el hueso quebradizo y le da un tono apagado.
El secado posterior debe ser lento y a la sombra. Una pieza gruesa secada al sol o cerca de un radiador se agrieta longitudinalmente, y esas fisuras no se ven hasta que aparece la primera pasada de lija. Con el asta ocurre algo parecido: guardada en un local con calefacción y aire muy seco, la corteza se abre siguiendo el eje.
- Retirar tejido blando y separar la parte utilizable de la esponjosa.
- Remojo prolongado con agua tibia y detergente neutro, cambiando el agua con frecuencia.
- Vaciado del canal medular y eliminación de restos internos.
- Aclarado abundante y, si se busca aclarar el tono, blanqueo suave y muy controlado.
- Secado lento a la sombra, sin fuentes de calor directo.
- Reposo antes de trazar: el material aún se mueve durante los primeros días.
Aserrado, trazado y lectura de la pieza
Antes de marcar nada conviene mirar el material contra la luz y girarlo. En el hueso se distinguen zonas de espesor irregular y pequeños canales; en el asta se aprecia dónde termina la corteza y empieza el núcleo. Ese examen decide la orientación del dibujo: una figura colocada sin tener en cuenta el grosor real acaba con un agujero justo donde debía haber un detalle.
El trazado se hace con lápiz sobre la superficie ya lijada en grano medio, y se repasa con una punta fina solo cuando el dibujo está decidido, porque una línea rayada no se borra. Para piezas simétricas resulta práctico dibujar sobre papel, recortar y calcar el contorno, en lugar de improvisar a mano alzada sobre una superficie curva.
El aserrado se hace con sierra de pelo o de marquetería, con hoja fina y avance lento. La regla básica es cortar siempre por fuera de la línea y dejar un margen de material para el desbaste posterior. El calor generado por una hoja desafilada quema el borde y, en el caso de la queratina, llega a soldar el corte. Sujetar la pieza en una tabla de banco con escote —el clásico taco en V— evita vibraciones y sujeciones improvisadas con la mano.
Desbaste: primero el volumen, después el detalle
La talla avanza de lo general a lo particular. En el desbaste se define la silueta, los planos principales y las alturas relativas; el detalle llega cuando el volumen ya está resuelto. Invertir ese orden es el error más frecuente: se termina una cara con precisión de miniatura y luego resulta imposible bajar el plano contiguo sin destruirla.
Para esta fase sirven la escofina, la lima basta, la fresa de grano grueso y, en piezas grandes de asta, incluso el disco. El objetivo no es la superficie limpia sino la cota correcta. Ayuda marcar con lápiz las zonas que deben desaparecer y repasar esas marcas cada pocas pasadas, porque el polvo blanco cubre el trazo y desorienta.
Conviene comprobar el avance con los dedos y a contraluz, no solo con la vista de frente. Las asimetrías de un volumen se detectan mucho antes al tacto que mirando la pieza bien iluminada desde un único ángulo.
Limas de aguja, buriles y micromotor
Las limas de aguja hacen el trabajo intermedio: ajustan superficies planas, limpian ángulos internos y corrigen curvas que la fresa deja irregulares. Un juego reducido con perfiles plano, redondo, media caña, triangular y cuchillo cubre casi todo. Se limpian con frecuencia con un cepillo de púas, porque el polvo de hueso empasta los dientes y la lima deja de cortar y empieza a pulir sin control.
Los buriles trabajan en otro registro: no rebajan superficie, abren línea. Su corte depende del ángulo de la cara frontal y del apoyo de la mano, y exigen un afilado constante en piedra fina. Un buril romo salta de la línea y deja una marca curva imposible de recuperar. La postura importa tanto como el filo: el codo apoyado, la pieza sujeta con un taco o un tornillo de grabador y la mano que empuja controlando la profundidad milímetro a milímetro.
El micromotor añade velocidad y también riesgo. Las fresas de carburo desbastan rápido, las de diamante refinan y las piedras montadas alisan; todas generan calor. En hueso, el calor amarillea; en queratina, funde. Reducir revoluciones, aliviar la presión y mover la fresa constantemente evita la mayoría de los desastres.
- Fresas de carburo para desbaste, diamante para refinado y detalle.
- Velocidad moderada y presión ligera: el material se corta con el filo, no con la fuerza.
- Limas siempre limpias y buriles siempre recién afilados.
- Pieza sujeta con un dispositivo estable, nunca solo con los dedos.
- Luz lateral rasante para ver el relieve real de la superficie.
Calado y relieve: dos formas de organizar la profundidad
En el calado el fondo desaparece: se perfora y se elimina material hasta que el dibujo queda sostenido por sus propios nervios. El procedimiento clásico consiste en taladrar un orificio de entrada en cada hueco, pasar la hoja de sierra, cortar el interior y afinar después con limas de aguja. La dificultad no está en cortar sino en calcular: un nervio de un milímetro puede aguantar en el centro de la pieza y romperse en el borde, donde no tiene apoyo lateral.
En el relieve el fondo permanece y lo que cambia es la altura. Se rebaja el plano de fondo, se separan las figuras del entorno y se modela cada una respetando un orden de profundidades decidido de antemano. Marcar el contorno con un buril antes de rebajar el fondo evita que la herramienta invada la figura. Un fondo uniformemente rebajado y bien texturizado hace más por la lectura de un relieve que cualquier detalle añadido encima.
En ambos casos se trabaja en varias vueltas completas sobre toda la pieza, no acabando una zona antes de tocar las demás. Así se mantiene la coherencia del conjunto y se puede corregir el reparto de alturas mientras todavía queda material disponible.
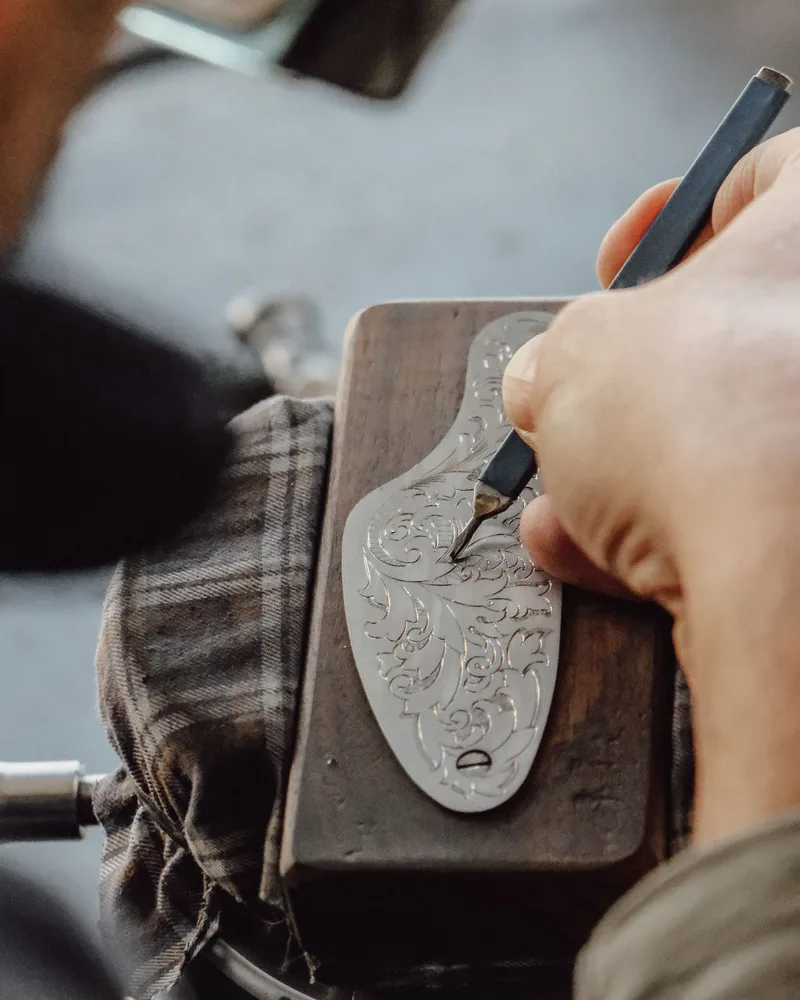
Línea grabada y relleno del surco
El grabado sobre hueso y asta se apoya en un principio simple: la línea solo se ve si tiene sección suficiente y contraste. Un surco superficial desaparece en cuanto se pule la pieza. Por eso conviene abrir la línea con decisión, mantener una profundidad constante y no repasar el mismo trazo muchas veces, porque cada pasada ensancha el surco de forma desigual.
El relleno tradicional oscurece el trazo para que el dibujo se lea a distancia. Se aplica el pigmento o la pasta sobre la zona grabada, se deja penetrar en el surco y se retira todo el excedente de la superficie antes de que endurezca. Después se lija muy suavemente en seco: si el material está bien desengrasado, el color queda limpio dentro de la línea y la superficie recupera su tono.
Errores frecuentes en el relleno
- Rellenar sobre una superficie grasa: el pigmento se corre y mancha el entorno del trazo.
- Surcos demasiado someros que desaparecen con el pulido posterior.
- Retirar el excedente tarde, cuando ya ha endurecido y arrastra material del borde.
- Lijar con grano grueso después del relleno y vaciar la línea.
Lijado y pulido hasta el brillo
El brillo del hueso pulido no viene de un producto sino de una progresión de granos sin saltos. Cada grano debe eliminar por completo las marcas del anterior; si se pasa de un grano medio directamente a uno muy fino, las rayas profundas siguen ahí y aparecen justo al final, cuando la superficie empieza a reflejar la luz.
Una secuencia razonable parte de un grano medio para eliminar las huellas de lima, sube en pasos regulares y termina en granos muy finos usados en húmedo. Cambiar la dirección del lijado en cada grano ayuda a comprobar el avance: mientras se vean rayas cruzadas en el sentido anterior, ese grano no ha terminado su trabajo.
El pulido final se hace con rueda de tela y pasta suave, o a mano con un paño y una pasta muy fina. Con la rueda hay que ir con cuidado: engancha las piezas caladas y redondea los filos del grabado en un instante. En zonas de detalle es más seguro pulir a mano, aunque cueste más tiempo. La superficie terminada debe sentirse tibia y sedosa, sin la sequedad rasposa que deja un lijado incompleto.
El polvo del taller y la protección respiratoria
Tallar hueso, asta o queratina genera polvo fino que permanece suspendido en el aire mucho después de apagar el micromotor. Es el aspecto menos vistoso del oficio y el único que no admite improvisación. La inhalación repetida de este polvo irrita las vías respiratorias y puede provocar reacciones de sensibilización; con material mal limpio se suma el riesgo asociado a restos orgánicos.
La protección respiratoria es obligatoria en cualquier operación que produzca polvo o aerosol, incluido el lijado en seco, que parece inofensivo y es de los que más partículas finas libera. Una mascarilla de papel para bricolaje ligero no equivale a un equipo con filtro adecuado y buen ajuste facial. La extracción localizada junto al punto de trabajo evita que el polvo llegue a la zona de respiración, y el lijado en húmedo reduce mucho la dispersión.
- Mascarilla con filtro adecuado y ajuste comprobado, no una simple pantalla de papel.
- Extracción o aspiración junto al punto de corte, no un ventilador que dispersa el polvo.
- Protección ocular siempre que gire una fresa, un disco o una rueda de pulir.
- Lijado en húmedo cuando el trabajo lo permita.
- Limpieza con aspiración o paño húmedo; barrer en seco vuelve a levantar todo.
- Ropa de taller separada y ventilación real del local, no solo una ventana entreabierta.
Cuidado de la pieza terminada
El hueso y el asta son materiales higroscópicos: absorben y ceden humedad según el ambiente. Los cambios bruscos son su principal enemigo. Una pieza que pasa el invierno junto a un radiador y el verano en un local húmedo acaba con microfisuras, sobre todo si tiene secciones de espesor muy desigual.
La limpieza corriente se resuelve con un paño suave apenas humedecido y secado inmediato. Conviene evitar el remojo prolongado, los detergentes agresivos, los disolventes y el lavavajillas. Una aplicación ocasional de un aceite neutro o una cera microcristalina, muy fina y bien retirada, mantiene el aspecto sin dejar película pegajosa que atrape suciedad.
El amarilleo del hueso con los años es un cambio natural del material y no indica deterioro. En cambio, una superficie que empieza a verse mate y áspera suele señalar pérdida del pulido por abrasión o por limpieza con productos inadecuados; en ese caso se recupera repitiendo los últimos granos de lijado y el pulido final, no añadiendo capas de producto.
Qué se publica en Lopesu
Lopesu es un cuaderno editorial dedicado a una sola materia: el trabajo manual del hueso, el asta y la queratina prensada. Los textos se organizan por operaciones del proceso, en el mismo orden en que aparecen en el banco de trabajo, y se revisan cuando la práctica aconseja matizar algo.
Cada apartado de esta página funciona como una entrada independiente y puede leerse por separado:
- Diferencias entre hueso, asta y plástico de cuerno
- Preparación, desengrasado y secado del material
- Aserrado, trazado y lectura de la pieza
- Desbaste y construcción del volumen
- Limas de aguja, buriles y micromotor
- Calado y talla en relieve
- Grabado y relleno de línea
- Lijado y pulido hasta el brillo
- Polvo de taller y protección respiratoria
- Cuidado de la pieza terminada
Las descripciones se refieren a procedimientos generales de taller. Antes de aplicarlas conviene tener en cuenta la normativa vigente en España sobre origen y comercio de materiales de origen animal, así como las recomendaciones de seguridad de cada herramienta y producto empleados.
Escribir a Lopesu
El proyecto se mantiene por escrito y por correo electrónico. Si detectas un error, echas en falta un paso del proceso o quieres proponer un tema relacionado con la talla de hueso y asta, puedes escribir a la dirección del proyecto.
Lopesu
[email protected]
No hay formularios, registro ni suscripción: el correo es la única vía de contacto y el mensaje se responde desde la misma dirección.